时间:2026-11-01 访问量:580
在工业设计与产品开发流程中,手板模型是连接图纸与量产的关键验证环节。当设计精度、结构复杂度或材料性能要求达到一定层级时,常规的3D打印或简易加工往往难以满足验证需求,高水平的CNC手板便成为更合适的选择。以下从技术优势、客观局限以及选择建议三个维度展开说明,帮助读者建立清晰判断。
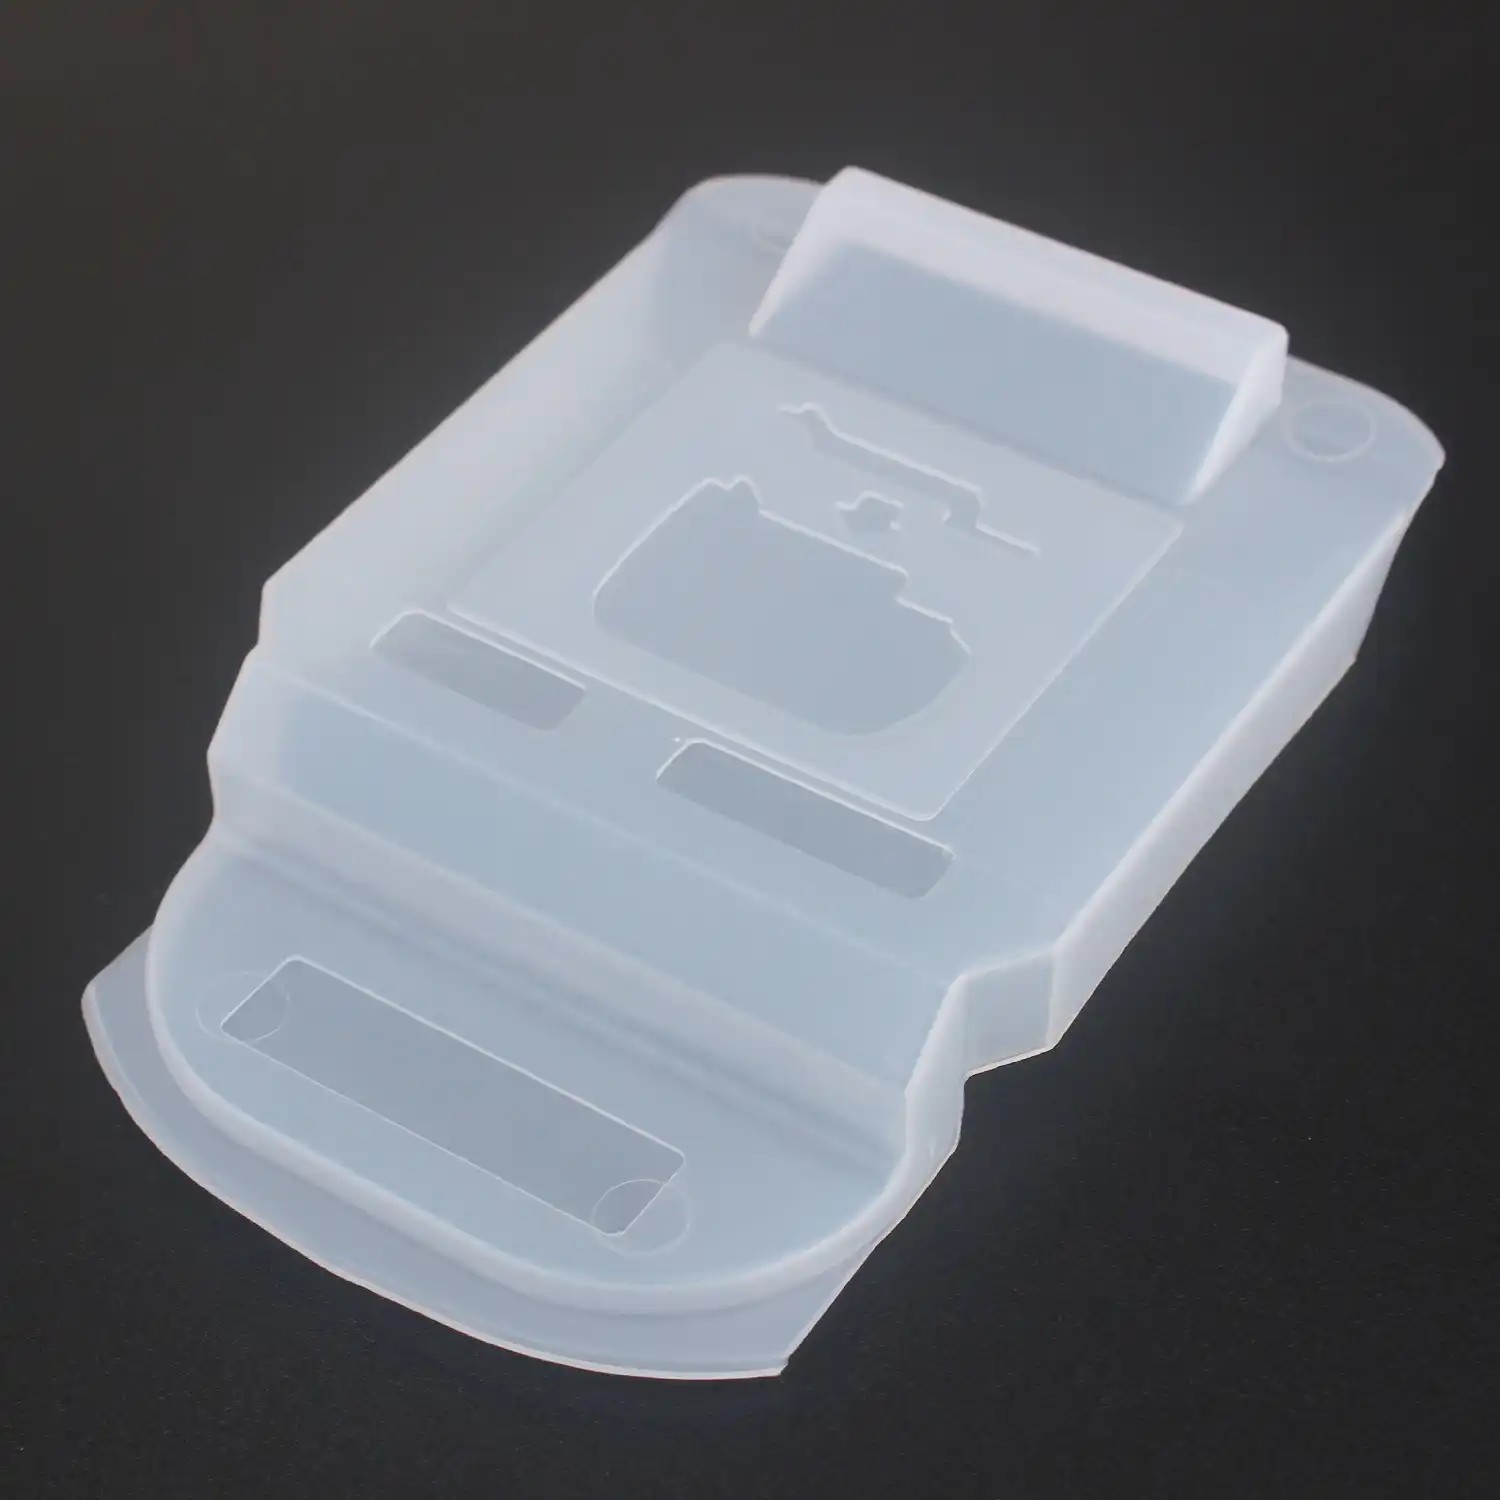
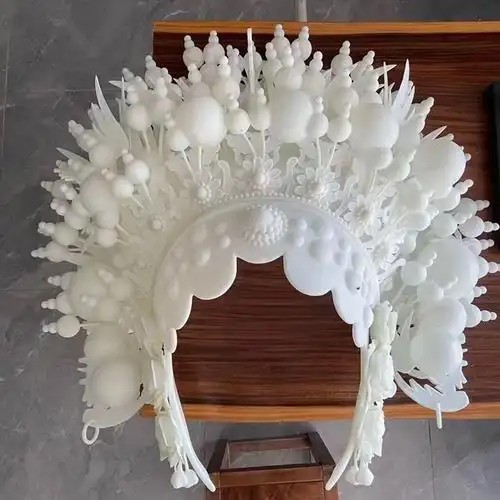
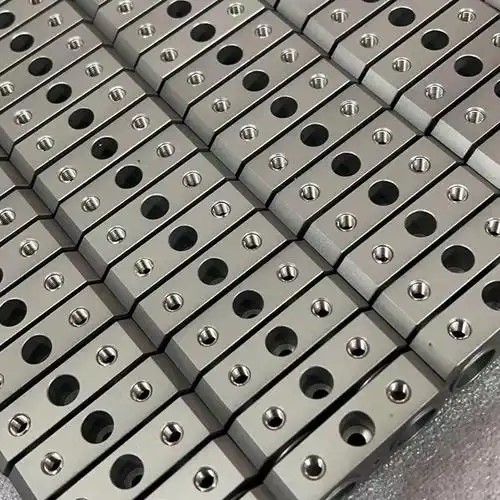
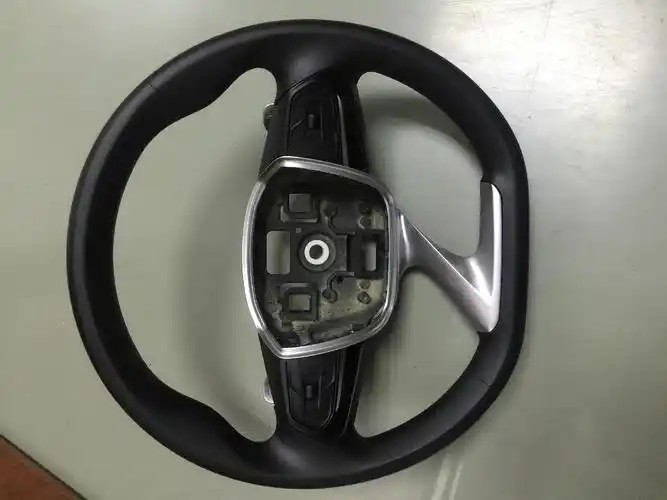
高水平的CNC手板通常指采用三轴、四轴或五轴数控加工中心,配合合理的工艺编排与后处理,从工程塑料或金属板材中直接去除材料获得的功能性样件。其优势主要体现在以下几个方面。
1. 尺寸精度与重复一致性突出
高水平CNC加工的定位精度通常可达±0.01至±0.05毫米,具体取决于设备等级、零件结构和装夹方案。对于装配关系复杂、需要多件配合验证的产品,这一精度水平能够真实反映设计意图,避免因样件偏差导致误判。同时,同一程序加工的多件样件之间一致性好,适合小批量功能测试或用户评测。
2. 材料选择范围广且性能真实
CNC手板可直接使用与量产一致或接近的工程塑料板材,如ABS、PC、PMMA、POM、PA、PEEK等,也可加工铝合金、不锈钢、黄铜、钛合金等金属材料。由于是实体板材去除成型,样件的力学性能、耐温性、表面质感更接近最终产品,尤其适合结构强度验证、耐候测试和外观评审。
3. 表面处理与外观还原度高
高水平CNC手板在后处理环节可进行打磨、喷砂、抛光、喷油、丝印、镭雕、电镀、阳极氧化等工艺。对于外观件而言,经过精细打磨和喷涂的CNC样件可以达到接近注塑件或金属量产件的视觉效果,便于进行市场调研、客户确认和展会展示。
4. 适合大尺寸与复杂结构验证
相比部分增材制造设备受成型空间限制,CNC加工对零件尺寸的适应能力更强,可制作较大尺寸的一体式或分体拼接样件。对于厚壁结构、深腔、螺纹孔、精细装配位等特征,CNC能够直接加工成型,减少后续粘接和修配工作量。
5. 加工过程可控,便于工程沟通
CNC手板从编程、装夹到加工、检测,每个环节都有明确的工艺参数和检测记录。高水平供应商通常可提供尺寸检测报告、材料证明和后处理记录,方便设计团队追溯问题、快速迭代。
尽管优势明显,但CNC手板并非适用于所有场景,其局限性同样需要正视。
1. 成本相对较高
CNC手板的费用通常高于普通3D打印,尤其是五轴加工、金属材料、复杂曲面和精细后处理环节。对于结构简单、仅需验证外形比例的产品,选择CNC可能造成成本浪费。
2. 加工周期受结构和工艺影响
简单塑料件可能2至3天完成,但复杂金属件、多面加工件或需要精细后处理的外观件,周期可能延长至一周甚至更久。若项目时间紧迫,需提前评估排期。
3. 内部结构受限
CNC为减材制造,刀具无法到达的封闭内腔、复杂随形冷却流道等特征难以直接加工,通常需要分件制作后拼接。拼接处的强度与密封性可能弱于一体成型件,涉及承压或密封验证时需谨慎评估。
4. 小批量经济性存在边界
CNC手板适合单件到数十件的小批量制作。当数量继续增加时,单件加工时间摊薄有限,成本下降幅度不如注塑或压铸明显。若验证阶段已接近量产数量,应重新评估工艺路线。
5. 表面细节与极薄特征存在挑战
极薄壁、微小圆角、深窄槽等特征在CNC加工中易出现变形或刀具干涉,需要经验丰富的编程与装夹方案。部分精细纹理和复杂浮雕效果,CNC还原度不如特定增材工艺。
结合上述优劣,建议从验证目的、结构特征、材料要求和项目节奏四个维度做判断。
优先选择CNC手板的情形: 需要进行装配干涉验证、结构强度测试、耐温耐候测试;要求样件材料与量产一致或接近;外观件需要达到较高表面质感;零件尺寸较大或包含较多机加工特征;单件或小批量、对一致性要求高。
可考虑其他工艺的情形: 仅验证外观比例且预算有限;内部流道或封闭结构极为复杂;数量已明显超出小批量范围;项目周期极紧且精度要求不高。
若确定采用CNC手板,建议按以下流程推进,以降低沟通成本和返工风险。
1. 需求确认:明确样件用途(装配、测试、展示)、材料、精度要求、表面处理标准和数量。
2. 图纸与工艺评审:提供3D模型和2D图纸,由供应商评估可加工性,提出分件、装夹和后处理建议。
3. 报价与排期:确认加工费、材料费、后处理费及交付时间,明确检测标准。
4. 编程与加工:供应商完成CNC编程、装夹方案和切削参数设定,加工过程中保留关键尺寸检测记录。
5. 后处理与检验:按约定完成打磨、喷涂、丝印等工序,出具尺寸报告或实物确认。
6. 交付与反馈:验收样件,记录问题点,为下一轮迭代或量产导入积累数据。
总体而言,高水平的CNC手板在精度、材料真实性和外观还原方面具有不可替代的价值,但需要结合具体验证目标权衡成本与周期。建议在项目早期即与具备工艺评审能力的供应商沟通,让手板制作真正服务于设计验证与量产决策,而非单纯追求工艺本身。
上一篇:手板cnc操机师傅招聘
下一篇:深圳玩具厂手板招聘

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。