时间:2026-09-28 访问量:573
在快速成型与精密制造领域,CNC手板(即数控加工首板)是验证产品外观与结构设计的关键环节。而在所有后处理工序中,手工铲刀看似是最不起眼、甚至被认为“原始”的一步,却往往决定着最终交付件的表面质感与尺寸精度。许多刚接触手板制作的设计师或采购人员会疑惑:既然已经有高精度的CNC机床,为什么还要依赖人工用铲刀去修整?本文将从技术原理、实际优势、客观局限以及选择建议四个层面,为您系统解析CNC手板手工铲刀这道工序。

CNC手板加工通常使用ABS、PC、PMMA、POM或铝合金等材料,通过三轴、四轴甚至五轴机床铣削出接近最终形状的零件。但机床刀具受限于几何形状和切削路径,会在工件表面留下刀纹、台阶、毛刺、翻边,或者在薄壁、深槽、尖角等区域产生振纹或过切。此时,手工铲刀(包括平铲、三角铲、圆铲、异形铲等)便登场了。
操作者手持铲刀,顺着材料纹理或垂直于刀纹方向,以可控的推、刮、削动作去除微量材料。它与砂纸打磨、抛光轮抛光的最大区别在于:铲刀是“减法加工”,且切削力集中在刀刃局部,能够精准地修正几何轮廓,而不是仅仅平滑表面。一个熟练的铲刀师傅,可以在不破坏原本CNC尺寸的前提下,将R角、直角、分型面、装配止口等关键区域的误差控制在0.02~0.05mm以内。
1. 修正CNC加工难以避免的局部缺陷
无论多先进的CNC,在加工深腔、窄槽、锐角或薄壁时,刀具刚性下降会导致让刀、弹刀。手工铲刀可以深入这些区域,铲除多余的凸起或毛刺,而无需重新装夹或更换更细的刀具——后者可能因刚性不足而断裂或产生更差表面。
2. 提升装配配合度与手感
手板常需要与其它零件(如卡扣、螺丝柱、滑轨)试装。CNC加工出的孔位或槽宽可能比理论值大0.05mm,导致松动。铲刀可以微量修整配合面,实现“紧而不卡、顺而不旷”的效果。这种基于触感的微调,是任何CAM软件都难以模拟的。
3. 为后续表面处理创造理想基底
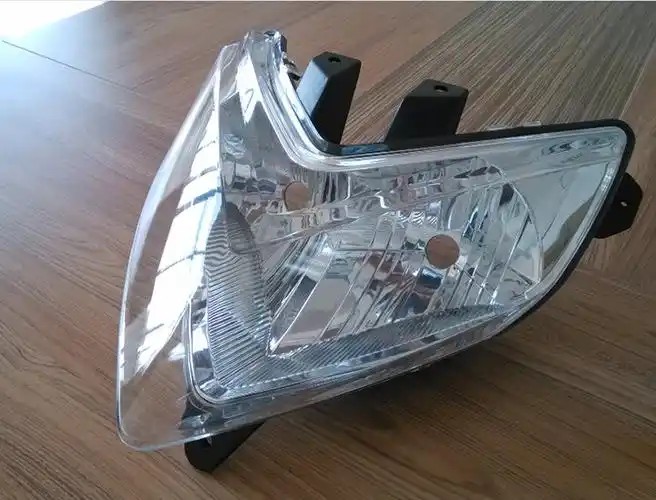
喷油、电镀、丝印等工艺对表面平整度极其敏感。如果直接打磨,容易将局部磨低形成凹陷;而铲刀是定向切削,可以铲平高点而不影响低点。例如,在透明PMMA手板上,先用铲刀修平刀纹,再用火焰抛光,可获得接近注塑级的通透效果。
4. 纠正CNC编程中的路径残留
有时编程人员为了效率,使用较大步距或快速走刀,留下周期性波纹。铲刀可沿波纹方向逐层刮削,效率远高于用砂纸一点点磨。对于小批量、多品种的手板订单,这种灵活的手工干预比反复优化程序更省时。
5. 低成本处理复杂曲面与异形结构
五轴CNC可以加工复杂曲面,但成本高、周期长。对于普通三轴机床加工出的近似曲面,铲刀师傅可以通过“铲、刮、修”逐步逼近设计曲面,尤其适合汽车内饰件、医疗器械外壳等中等精度要求的手板。
1. 高度依赖操作者经验
铲刀的切削量、角度、力度全凭手感。新手容易铲出凹坑、崩边或划伤邻近区域。一名合格的铲刀师傅需要至少2~3年训练。并非所有手板厂都能提供稳定质量的手工铲刀服务。
2. 效率低,不适合大批量或极复杂件
一个中等复杂度的ABS手板,铲刀修整可能耗费2~5小时;而同样时间,CNC可以再加工一件。对于需要几十件甚至上百件的小批量试产,手工铲刀会成为瓶颈。极复杂的内流道、微细特征(<0.3mm)无法用铲刀处理。
3. 可能引入内应力或微裂纹
铲刀切削属于机械力加工。对于脆性材料(如PMMA、PC)或薄壁件,用力不当会导致局部发白、银纹甚至开裂。尤其当材料已经经过CNC粗加工产生内应力时,铲刀可能成为裂纹诱因。
4. 无法修正系统性尺寸偏差
如果CNC加工整体尺寸偏小0.1mm,铲刀无法“增材”。它只能去除材料,不能填补。此时必须返工CNC或改用补土+打磨,而补土区域与基材硬度不同,后续喷油可能显现色差。
5. 清洁与粉尘问题
铲刀产生的切屑多为片状或粉末状,容易嵌入材料纹理或静电吸附。对于医疗、食品接触类手板,必须彻底清洁,否则残留切屑可能影响生物相容性测试。
建议使用铲刀的场景:
- 手板有装配配合要求(如卡扣、螺丝柱、滑轨),且CNC后试装发现过盈或间隙不均。
- 表面要求高光或透明,但CNC刀纹明显,直接打磨会变形。
- 存在深槽、窄缝、尖角、薄壁等CNC刀具难以完美处理的区域。
- 材料为ABS、PC、POM、铝合金等有一定韧性的材料(非玻璃、陶瓷)。
- 订单数量为1~10件,且交期允许额外2~4小时手工时间。
不建议使用铲刀的场景:
- 尺寸超差为负偏差(需要增材)。
- 材料为淬火钢、硬质合金、玻璃、陶瓷。
- 特征尺寸小于0.3mm或深宽比大于5:1的微细结构。
- 大批量(>50件)且精度要求一致,应改用专用夹具或优化CNC工艺。
- 操作者无经验且无样品试铲。
若决定采用手工铲刀,建议遵循以下六步流程:
1. 评估与标记:用红丹粉或记号笔涂布待修区域,CNC加工后观察高点、毛刺、刀纹集中处。
2. 选择铲刀:平面用平铲,内角用三角铲,曲面用圆铲或弧形铲。刀刃需锋利,角度通常为15°~25°。
3. 试铲:在废料或非外观面以最小力度试铲,确认切削方向和切屑形态(理想为连续薄片)。
4. 分层修整:每次切削深度不超过0.03mm,逐层推进,避免一次铲除过多。
5. 检查与复验:每铲10~15分钟,用卡尺、塞规或三坐标抽检关键尺寸,防止过切。
6. 清洁与交接:用压缩空气+软毛刷清除切屑,再转入打磨或喷油工序。记录铲刀区域,供后续质量追溯。
手工铲刀是CNC手板制作中“人机结合”的典型代表——它不追求取代机床,而是弥补机床在局部精度、柔性适应和表面质感上的不足。如果您的手板项目满足以下三个条件:小批量、有装配或外观要求、材料为常用工程塑料或软金属,那么优先选择配备资深铲刀师傅的供应商,通常能获得比纯CNC+打磨更优的性价比。反之,若您追求绝对一致性、超大批量或极端微细特征,则应投资于更高精度的CNC设备或慢走丝、电火花等工艺。决策前,不妨要求供应商提供同材料、同结构的铲刀前后对比样件,亲手触摸差异,再做定论。
上一篇:cnc塑料手板服务价格
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。