时间:2026-10-05 访问量:208
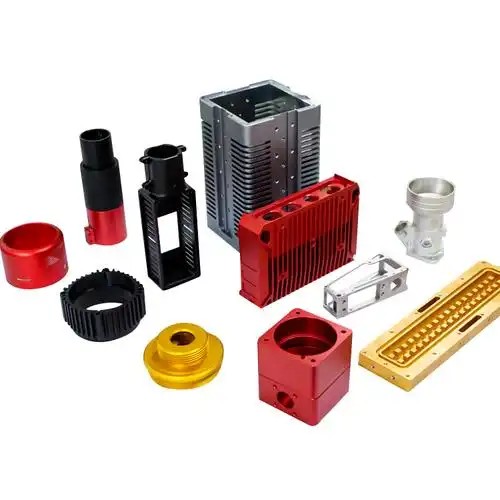
在制造业转型升级的浪潮中,手板零件CNC加工已成为产品研发阶段不可或缺的一环。无论是消费电子、汽车零部件,还是医疗器械、智能硬件,企业在推出新品前,往往需要小批量、高精度的功能手板来验证设计。而这一环节的落地,高度依赖一支专业的CNC加工技术团队。“手板零件CNC加工招聘”不仅是HR的日常工作,更是决定项目交付质量与速度的战略动作。本文将从行业现状、岗位需求、招聘优势、现实局限以及选人流程等角度,为您系统梳理这一细分领域的招聘逻辑。
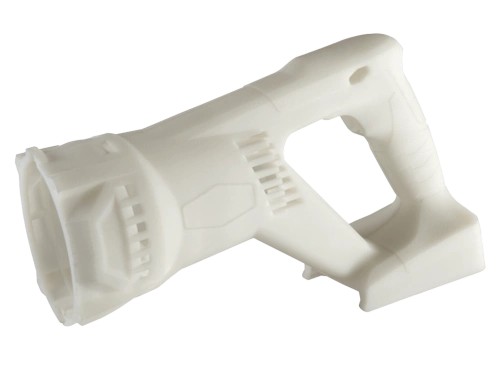
与大批量生产不同,手板零件CNC加工具有“单件小批、品种多变、交期极短”的特点。一名合格的CNC技术员或编程工程师,不仅要会操作三轴、四轴甚至五轴机床,还要能快速读懂复杂3D图纸、合理选用刀具、优化切削参数,甚至要具备一定的手工修配能力。这意味着招聘时不能只看“会开机”,而要考察综合工艺能力。很多企业发现,招一个普通加工中心操作工很容易,但招一个能独立完成手板打样全流程的师傅,却往往需要数周甚至数月。
从企业招聘角度看,组建或扩充手板CNC团队具有多重优势。第一,响应速度快。自有团队可以做到“上午图纸、下午上机、次日出样”,远优于外发加工的时间成本。第二,技术沉淀深。长期做手板的技术人员会积累大量材料特性、公差补偿、表面处理经验,这些隐性知识很难通过外包获得。第三,利润空间可控。手板单价高、批量小,若内部消化,毛利往往高于批量零件加工。第四,有利于研发迭代。工程师与CNC师傅面对面沟通,能快速修改模型并重新验证,减少沟通误差。第五,人才壁垒。优秀的手板CNC人才在市场上相对稀缺,提前招聘并培养,可形成企业独有的快速打样能力。
对于技术人才而言,手板零件CNC加工岗位也有明显吸引力。其一,技术成长快。因为每件手板都可能不同,编程和操机人员每天面对新问题,技能提升速度远超流水线作业。其二,薪资弹性大。手板急件通常有加班费和项目奖金,熟手月薪过万并不罕见。其三,职业路径宽。从操机到编程,再到工艺主管或生产经理,手板经验是很好的跳板。其四,工作成就感强。看着自己加工的零件组装成一台样机,甚至最终量产上市,心理满足感较高。
任何事物都有两面性。手板CNC加工招聘同样面临现实局限。工作强度与压力大。手板订单往往“急”字当头,通宵赶样并不少见,对体力和抗压能力要求高。其次,职业健康风险。长期接触切削液、金属粉尘、噪音,若防护不当可能影响健康。第三,技能依赖经验,培训周期长。一个能独立处理复杂手板的技术员,通常需要2-3年实战积累,企业招聘时容易陷入“招不到、留不住”的困境。第四,自动化程度有限。手板加工中装夹、对刀、测量等环节仍大量依赖人工,难以像批量生产那样用机器人替代。第五,薪资天花板相对明显。虽然起薪不低,但若只停留在操机层面,五年后薪资涨幅可能放缓,需向编程或管理转型。第六,招聘成本高。因为人才稀缺,猎头费、面试差旅、试工成本都高于普通岗位。
很多企业在招聘手板CNC人员时,容易陷入几个误区。误区一:只看操作年限,不看零件复杂度。建议面试时要求候选人现场编程一个带曲面和螺纹的样件。误区二:用大批量生产的考核标准去衡量手板师傅。手板讲究“一次做对”,而非“节拍最快”。建议重点考察其工艺排布和自检习惯。误区三:忽视软技能。手板常需与设计、装配、采购多方沟通,表达不清会拖慢项目。建议增加情景模拟面试。误区四:薪资结构单一。建议采用“底薪+绩效+急件补贴”模式,既能保底,又能激励。
若您正准备启动手板零件CNC加工招聘,可参考以下六步流程。第一步,明确需求画像:三轴还是五轴?主要做塑胶手板还是金属手板?是否需要独立编程?第二步,选择渠道:行业论坛、CNC技术微信群、职业院校合作、同行推荐往往比综合招聘网站更有效。第三步,技术笔试与实操:笔试题包括G代码改错、刀具选择;实操题给定一个简单3D图,要求2小时内完成编程与加工。第四步,试工评估:安排1-2天试工,观察其装夹效率、对刀精度、废品率及现场5S习惯。第五步,薪酬谈判:参考当地手板师傅薪资中位数,结合急件频率设定浮动奖金。第六步,入职培训与留人:前三个月安排老师傅带教,明确晋升通道(操机→编程→工艺主管),并定期组织技术分享。
如果您是准备应聘手板CNC岗位的技术人员,建议优先选择“有自主编程能力、订单以复杂手板为主、设备较新”的企业。面试时主动询问:是否经常通宵?是否有五轴设备?编程软件是UG还是Mastercam?是否有完善的防护用品?同时,不要只盯着底薪,要计算加班费、项目奖金和技能提升空间。若您已具备3年以上经验,可考虑向工艺工程师或生产主管方向发展,避免长期停留在纯操机岗位。
手板零件CNC加工招聘的本质,是寻找“能快速将图纸变成实物”的实战型人才。企业需要的是响应速度、工艺柔性和质量稳定性;求职者需要的是合理回报、技能成长和职业尊严。双方只有在“急件不慌、精度不降、沟通不堵”的前提下,才能形成长期共赢。建议招聘方不要一味压低薪资,因为一个优秀的手板师傅节省的废品成本和交期违约金,远超其工资差额。建议求职者不要只看眼前加班费,而要选择能让自己接触五轴、车铣复合、精密测量等前沿技术的平台。唯有如此,手板CNC加工招聘才能从“痛点”变为“亮点”,支撑企业研发创新跑出加速度。
上一篇:六安cnc手板模型
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。