时间:2026-11-09 访问量:546
在手板模型行业摸爬滚打多年,我常遇到南平及周边地区的客户带着这样的困惑来找我:“我们想开发一款新产品,图纸刚出来,需要做几件样品来验证结构和外观,听说CNC加工是个好选择,但南平本地做这个的厂子水平参差不齐,到底该怎么看?”这个问题问到了点子上。手板是产品从图纸走向量产的关键一跃,而CNC加工则是实现这一跃最成熟、最可靠的工艺之一。下面,我结合在南平地区服务客户的经验,把“南平手板CNC加工”这件事掰开揉碎了讲清楚,既说它的好,也讲它的难,最后给你一套能直接落地的判断方法。
要想判断一个工艺适不适合你,得先知道它背后的逻辑。CNC加工,全称是计算机数控加工,说白了就是让电脑指挥机床,用旋转的刀具从一整块材料上“减”出你想要的形状。在南平做手板,流程通常是这样的:你提供3D图纸(STP、IGS格式居多),工程师先做编程和工艺拆解,判断哪些面需要几轴联动、哪里需要放电或线切割辅助,然后上机粗加工、精加工,最后经过打磨、喷漆、丝印、组装等后处理,送到你手上就是一件看得见摸得着的实物。整个过程不依赖模具,属于典型的“无模制造”,这是它区别于注塑、压铸等量产工艺的根本点,也是手板阶段最大的价值所在。
1. 材料真实,验证结果可信度高。 这是CNC加工最硬的一张牌。你做手板,终极目的是验证设计,而验证的基准是“材料行为”。CNC可以直接用ABS、PC、PMMA、铝合金、不锈钢甚至钛合金等真实量产材料来加工,做出来的样品在强度、韧性、耐温、表面质感上和最终产品高度一致。如果你用3D打印的树脂件去测试装配,尺寸可能对,但一拧螺丝就滑牙、一摔就裂,这种验证是失真的。南平不少做机电配件和竹木机械周边的企业,对金属手板的强度要求高,CNC几乎是唯一选择。
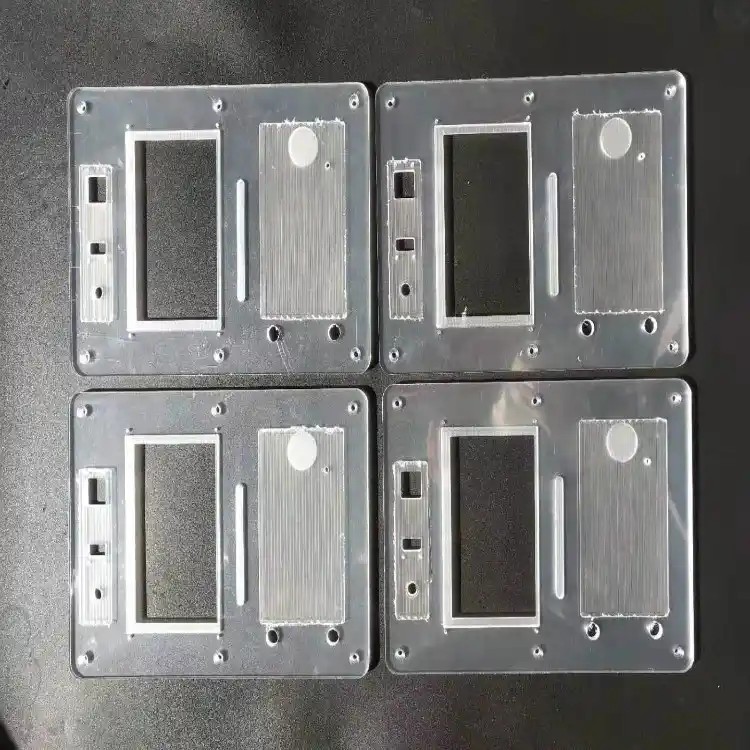
2. 精度稳定,尺寸公差可控。 工业级CNC设备的定位精度通常在0.01毫米级别,对于大多数手板件来说绰绰有余。尤其是多面体、深腔、薄壁这类结构,经验丰富的编程师傅可以通过合理装夹和多次翻面加工,把累积误差压到最低。对于有配合要求的零件,比如卡扣、齿轮、滑轨,CNC加工出来的件装上去“手感”是对的,不会出现打印件那种忽松忽紧的情况。
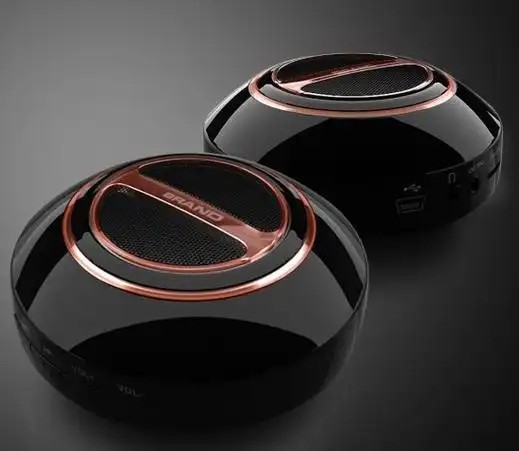
3. 表面处理配套完整,外观件也能打。 南平地区做得好的CNC手板厂,后处理能力往往不弱。高光打磨、哑光喷砂、烤漆、电镀、氧化、拉丝、镭雕,这些工艺衔接到CNC件上非常顺畅。很多消费电子类、汽车内饰类客户,需要看手板的颜色、光泽、纹理是否达到设计意图,CNC配合专业后处理完全可以做到接近量产外观的效果,这是快速原型阶段评估CMF(颜色、材料、表面处理)方案的重要手段。
4. 小批量灵活,交期可控。 手板阶段通常几件到几十件,CNC不需要开模,编程调机后直接批量走刀即可。南平本地有快速响应能力的加工商,简单结构件三五天出货是常态,复杂件一两周也能交付。对于研发节奏紧、需要反复迭代的团队来说,这个速度意味着你可以在一周内改三版设计,每一版都拿到实物去评审,决策效率完全不同。
1. 成本门槛不低,简单件尤其不划算。 CNC是“一刀一刀抠出来的”,材料去除率高,加工时间长,单价自然下不来。一个拳头大小的ABS手板,CNC可能要几百元,而同样尺寸的3D打印可能只要几十元。如果你的零件结构简单、对材料强度要求不高、纯粹看外形,CNC的性价比并不突出。南平有些客户拿着很简单的壳子来问CNC报价,我通常会直接建议他先考虑打印或复模,把钱花在刀刃上。
2. 复杂曲面和深腔结构有加工死角。 三轴CNC只能从上方下刀,遇到侧向凹槽、倒扣、深窄缝就无能为力,需要上四轴、五轴或者拆件加工。拆件意味着分段加工再拼装,拼缝处的强度和外观都会打折扣。南平的加工商里,五轴设备普及率还不算高,如果你的零件曲面复杂、倒扣多,一定要提前确认对方有没有五轴能力,否则设计意图可能做不出来。
3. 效率瓶颈在编程和装夹,不是机床跑得快就行。 很多客户以为CNC就是“电脑控制、自动完成”,实际上编程师傅的经验占了成败的一大半。刀路不合理,轻则表面粗糙、接刀痕明显,重则过切、变形、报废。薄壁件尤其考验装夹方案,夹紧了变形,夹松了飞件。选加工商时,与其看设备清单,不如问一句“我的件你们打算怎么装夹、分几序做”,对方回答得越具体,说明踩过的坑越多。
4. 表面处理依赖外协,品控链条拉长。 南平本地CNC加工商大多自己不做电镀、氧化这类表面处理,需要发到周边配套厂。环节一多,交期和品质的变数就增加。一个件机加工三天做完,表面处理卡一周的情况并不少见。所以谈交期时,一定要把后处理时间算进去,并且明确外观标准,最好有样板或色板对照。
第一步,先判断你的需求类型。 如果是结构验证、装配测试、小批量试产前的功能样件,CNC是首选;如果是纯外观评审、快速看形,且对材料强度无要求,可以先考虑3D打印降本提速;如果是外观和功能都要、批量几十件以上,CNC加复模的组合方案往往更经济。把需求定准了,再去找对应的供应商,别拿一个工艺去硬套所有场景。
第二步,筛选供应商看三样东西。 一看案例,让对方提供近期做过的、和你零件结构类似的实物照片或视频,最好能摸到样件;二看工程沟通能力,把你的3D图发过去,看对方能不能在半天内给出工艺分析——哪里需要拆件、哪里可能变形、建议什么材料,说得越细越靠谱;三看后处理资源,问清楚喷漆、氧化是自有还是外协,外协的话平时配合的厂子稳不稳定,能不能提供色板确认。
第三步,报价和交期要“拆开看”。 别只比总价。问清楚报价含不含编程费、装夹工装费、后处理费、运费,材料是国产还是进口,精度标准按什么执行。交期上,要求对方给出“机加工完成时间”和“后处理完成时间”两个节点,中间留出缓冲。第一次合作,建议先做一个中等复杂度的件试水,跑通全流程再放量。
第四步,图纸交付前做一次自查。 3D图导出STP或IGS,检查有没有破面、有没有遗漏的圆角;标注清楚关键尺寸和公差要求,非关键面注明“外观面”或“非外观面”;如果对材料有特定牌号要求,写进技术要求里。图纸越清晰,后面扯皮越少。
总结一下,南平手板CNC加工是一把好用的“精密手术刀”,但它不是万能钥匙。它的价值在于用真实材料、可控精度、完整后处理,帮你把设计意图扎扎实实地落到实物上;它的局限在于成本、结构和效率的边界。聪明的做法是:先想清楚这一轮手板要验证什么,再判断CNC是不是最匹配的工具,然后按“看案例、聊工艺、拆报价、小步试”的节奏去选合作伙伴。把这几点做到位,你在南平找到靠谱的CNC手板加工资源,并不是难事。
上一篇:东莞凤岗玩具手板模型厂
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。