时间:2026-10-05 访问量:528
在快速迭代的产品开发进程中,从概念到实物的验证环节往往决定了项目的时间与成本走向。当设计师完成三维建模后,如何高效地获得一个高精度、可功能测试的物理原型,是许多硬件团队面临的第一个现实问题。目前,工业界主要依赖两种技术路径:CNC手板与3D打印。作为手板模型行业的从业者,我常被客户问及:“我该选CNC还是3D打印?”这两者并非简单的替代关系,而是在精度、材料、成本、效率等维度上各有长短。以下从技术原理到实际表现进行分点剖析,并在文末给出可落地的选择流程。
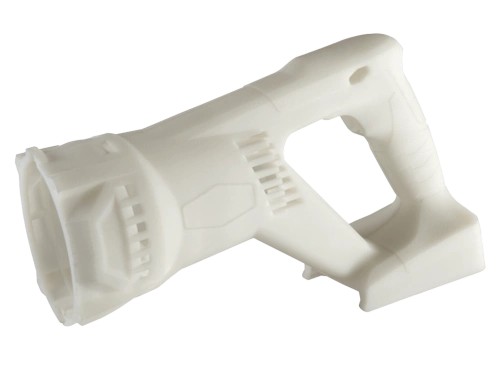
CNC手板,全称计算机数控加工手板。它通过编程控制机床刀具,从一块实心材料(如ABS、PC、铝合金、不锈钢)上减材切削出目标形状。本质上是一个减材制造过程,优点是能直接使用与最终产品一致或接近的工程材料,获得真实的力学性能。
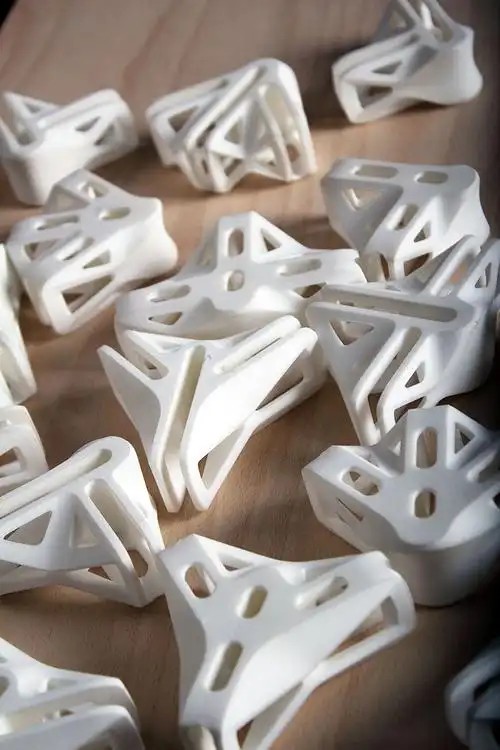
3D打印,也叫增材制造。它以数字模型文件为基础,通过逐层堆积材料(如光敏树脂、尼龙粉末、PLA、金属粉末)来构造物体。常见工业级3D打印包括SLA(立体光固化)、SLS(选择性激光烧结)、FDM(熔融沉积)和SLM(金属激光熔化)。
两者的根本差异决定了后续所有优缺点的走向:一个是“雕刻”,一个是“堆叠”。
1. 材料真实性强,力学性能可信
当你需要测试螺纹连接、卡扣弹性、耐高温或抗冲击性能时,CNC可以直接使用ABS、PC、POM、尼龙加玻纤甚至铝合金。3D打印中的树脂材料在韧性、耐温性上通常差距明显,尼龙SLS虽好,但仍无法完全替代注塑级工程塑料。
2. 尺寸精度与表面质量高
工业级CNC加工精度可达±0.02mm,表面粗糙度可控制在Ra0.8~1.6μm。配合后续打磨、喷漆、电镀,几乎可达注塑件外观。对于外观验证件、装配干涉检查,CNC手板是更稳妥的选择。
3. 适合大尺寸与厚壁结构
3D打印在大尺寸件上容易发生翘曲变形,尤其是FDM工艺。而CNC加工一米以上的手板并不罕见,且厚壁区域不会出现内部孔隙或层间结合力弱的问题。
4. 可加工透明件与软胶件
CNC可以直接切削PC、PMMA透明板,获得光学级透明度;也能加工TPU、硅胶等软胶材料。3D打印透明树脂虽然也有,但透光率与耐黄变性能通常逊色。
典型适用场景:功能测试手板、需要螺纹或卡扣的装配验证、透明导光件、耐高温结构件、小批量(10~50件)的快速桥接生产。
1. 复杂度不增加成本
这是增材制造最颠覆性的优势。内部流道、点阵结构、倒扣、镂空、一体化铰链——这些在CNC中需要多次装夹甚至无法加工的特征,3D打印可以轻松一次成型。设计自由度极高,适合拓扑优化后的轻量化结构。
2. 交付速度快,适合极早期迭代
SLA或FDM打印一个手掌大小的零件,从上传模型到拿到实物通常只需数小时至一夜。CNC则需要编程、装夹、多道工序,一般2~5天。在概念验证阶段,速度往往比材料性能更重要。
3. 初始成本低,适合单件或极小批量
3D打印无需制作夹具、无需编程,单件成本相对固定。而CNC需要分摊编程与装夹时间,单件成本较高。当你需要10件以内、且对材料要求不苛刻时,3D打印更经济。
4. 可制造传统工艺无法实现的形状
比如随形冷却流道、复杂晶格、内部空腔。这些结构在轻量化、热管理、缓冲吸能方面有独特价值。
典型适用场景:概念外观验证、复杂结构一体化成型、小批量定制化夹具、快速铸造母模、金属零件的小批量打印。
CNC手板的局限:
- 复杂特征加工困难:深腔、窄槽、内直角需要特殊刀具或电火花,成本陡增。
- 材料浪费较大:减材制造去除率可能超过70%,尤其是大块材料挖空。
- 小批量单价偏高:编程与装夹时间无法被大量零件分摊。
- 软材料加工易变形:加工TPU等软胶时,切削力容易导致工件变形。
3D打印的局限:
- 材料性能各向异性:层间结合力弱,Z轴强度往往只有XY轴的50%~80%。
- 表面层纹明显:FDM尤为突出,SLA虽好但仍需打磨才能达到注塑外观。
- 尺寸精度与重复性较差:热收缩、翘曲导致公差通常±0.1mm~±0.3mm,难以稳定达到CNC水平。
- 大尺寸件易变形:超过300mm的零件打印失败率显著上升。
- 后处理人工依赖高:去支撑、打磨、固化、染色等环节耗时且影响最终品质。
面对具体项目,建议按以下四步走:
第一步:明确手板的核心目的
- 只验证外观与装配?→ 优先考虑SLA 3D打印,速度快、表面尚可。
- 需要功能测试(受力、耐温、耐磨)?→ 优先CNC,选真实材料。
- 需要透明或软胶?→ CNC更可靠。
- 结构极其复杂、传统加工做不出?→ 3D打印(SLS或SLM)。
第二步:评估数量与时间
- 1~5件,时间紧迫(<3天)→ 3D打印。
- 5~50件,时间允许(>5天)→ CNC综合成本更低。
- 50件以上,且材料与注塑一致 → 考虑CNC小批量或快速模具。
第三步:检查关键公差与表面要求
- 配合公差<±0.05mm,或需要镜面、透明、电镀 → CNC。
- 公差±0.2mm可接受,表面可后处理 → 3D打印。
第四步:考虑混合方案
实际项目中,最优解常常是CNC+3D打印组合。例如:主体结构用CNC保证强度与精度,内部复杂流道或轻量化晶格用3D打印嵌入。或者先用3D打印快速验证外形,再用CNC制作最终功能验证件。
CNC手板和3D打印不是竞争关系,而是互补工具。如果你的项目需要真实的材料性能、严格的尺寸配合、高表面质量,并且预算与时间允许,CNC手板是更专业的选择。如果你追求极速迭代、复杂几何形状、极低初始成本,并且能接受材料与精度的妥协,3D打印则无可替代。
建议在项目启动前,将你的三维模型、材料要求、公差标准、数量与期望交期整理成一份简短的需求说明,同时向CNC与3D打印服务商询价。通常,一份负责任的报价会主动告诉你哪种工艺更匹配——而不是只推销自己拥有的设备。记住:手板的价值在于用最低的成本和最短的时间,回答你最关心的那个工程问题。选对工艺,问题才能被真正回答。
上一篇:cnc圆管手板
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。